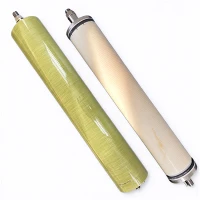
غشاهای اولترافیلتراسیون لوله ای یک فرآیند کلیدی در تبدیل مواد خام پلیمری یا سرامیکی به عناصر غشای جداسازی با عملکرد جداسازی خاص، استحکام مکانیکی و ساختار پایدار از طریق فرآیندهای فیزیکوشیمیایی دقیق هستند. این فرآیند را می توان به صورت زیر خلاصه کرد: آماده سازی مواد خام → آماده سازی پشتیبانی → تشکیل لایه جداسازی → قالب گیری و پخت → پس از{1}}فرآوری و آزمایش → کپسوله سازی ماژول.
آماده سازی مواد اولیه و آماده سازی محلول غشایی اولین مرحله در تولید، انتخاب یک ماده غشایی مناسب بر اساس شاخص هایی مانند وزن مولکولی هدف، مقاومت در برابر خوردگی و دما و مقاومت مکانیکی است. مواد غشا آلی متداول شامل پلی اتر سولفون (PES)، پلی وینیلیدن فلوراید (PVDF) و پلی پروپیلن (PP) است. غشاهای معدنی عمدتاً از آلومینا (Al2O3)، اکسید زیرکونیوم (ZrO2) و دی اکسید تیتانیوم (TiO2) تشکیل شده اند.
پس از انتخاب مواد، محلول ریخته گری باید به طور دقیق آماده شود. با در نظر گرفتن PES یا PVDF به عنوان مثال، آنها معمولاً با حلال ها (مانند N,N-دی متیل استامید، DMAC) و مواد افزودنی (مانند پلی وینیل پیرولیدون، PVP) در نسبت جرمی خاص (به عنوان مثال، پلیمر 10-35٪، مواد افزودنی 1-20% حلال) مخلوط می شوند. این مخلوط در دمای 50-90 درجه به مدت 12-48 ساعت به هم زده می شود تا از انحلال کامل اطمینان حاصل شود و پس از آن فیلتراسیون و گاز زدایی برای تشکیل محلول ریخته گری همگن و پایدار انجام می شود.
آماده سازی ساپورت (لوله پایه): برای حمایت از لایه جداسازی شکننده و اطمینان از شار، ابتدا باید لوله های نگهدارنده متخلخل آماده شوند. دو فرآیند اصلی وجود دارد:
• لوله پشتیبانی ارگانیک: نوارهای پارچه ای غیر بافته شده مانند پلی استر و پلی اتیلن به صورت مارپیچی بر روی یک لوله مرکزی فلزی روی یک دستگاه سیم پیچ اتوماتیک لوله پیچ می شوند. تقویت از طریق چسب ذوب داغ و جوشکاری اولتراسونیک، تشکیل یک لوله پشتیبانی با یک لایه کامپوزیت پارچه غیر بافته داخلی و خارجی حاصل می شود.
• لوله های نگهدارنده معدنی: ساخته شده از پودرهای سرامیکی مانند آلومینا و اکسید زیرکونیوم، این لوله ها به صورت دوغاب تهیه می شوند، اکسترود می شوند، خشک می شوند و سپس در دماهای بالا برای تشکیل لوله های سرامیکی با استحکام بالا با ساختار متخلخل ساخته می شوند.
• تشکیل لایه جداسازی: لایه جداسازی عامل اصلی تعیین کننده عملکرد غشا است. فرآیند تشکیل آن به طور عمده به دو دسته تقسیم می شود: وارونگی فاز مرطوب و پوشش کامپوزیت.
1. وارونگی فاز مرطوب (فرایند جریان اصلی): این فرآیند به طور گسترده در غشاهای اولترافیلتراسیون لوله آلی استفاده می شود. محلول ریخته گری آماده شده به طور یکنواخت روی دیواره داخلی یا خارجی لوله نگهدارنده پوشانده می شود، که سپس در یک حمام انعقادی (معمولاً آب) غوطه ور می شود. جداسازی فاز بین محلول غشایی و حمام انعقادی، با تبادل حلال و غیر حلال، تشکیل یک لایه جداسازی فوقالعاده نازک با ساختار نامتقارن روی سطح نگهدارنده رخ میدهد. با کنترل فرمول محلول ریخته گری، دما، زمان ژل شدن و زاویه ورودی آب لوله نگهدارنده، اندازه منافذ و شار غشا را می توان دقیقاً کنترل کرد.
2. پوشش کامپوزیت: برای بهبود خواص ضد رسوب غشاء یا دستیابی به عملکردهای جداسازی خاص، یک لایه کامپوزیت اغلب بر روی سطح تکیه گاه متخلخل ساخته می شود. به عنوان مثال، پوشاندن دیواره داخلی یک لوله پشتیبانی PVDF با یک لایه هیدروفیل PDA (دوپامین) و سپس ته نشینی نانوصفحات GO (اکسید گرافن) می تواند غشای نانوفیلتراسیون کامپوزیتی-شار، سرعت بالا{3}}رد- ایجاد کند. غشاهای سرامیکی اغلب از یک فرآیند پوشش ژل{6}سلول چند لایه استفاده میکنند، به طور متوالی نانوسلولهای آلومینا، بوهمیت و دیاکسید تیتانیوم را روی یک تکیهگاه متخلخل درشت میگذارند و به تدریج اندازه منافذ را از سطح میکرومتر به سطح اولترافیلتراسیون کاهش میدهند.<100 nm).
درمان شکل دهی، درمان و ارسال{0}}
پس از پوشش، غشاء نیاز به تشکیل و پخت دارد. لوله های غشایی آلی سرد و پخت می شوند، سپس در صورت نیاز به طول های استاندارد بریده می شوند. برای بهبود انعطاف پذیری و مقاومت در برابر چین، گاهی اوقات آنها را در یک محلول مرطوب کننده مانند گلیسیرین غوطه ور می کنند. غشاهای سرامیکی برای اطمینان از پیوند قوی بین لایه جداکننده و تکیه گاه، نیاز به خشک کردن و پخت{3} در دمای بالا دارند و ساختار منفذی سلسله مراتبی پایداری را تشکیل می دهند.
بازرسی و کنترل کیفیت
هر دسته از محصولات تحت بازرسی کیفیت دقیق قرار می گیرند تا اطمینان حاصل شود که عملکرد مطابق با استانداردها است. شاخص های کلیدی عبارتند از:
• عملکرد پایه: شار آب خالص تحت فشار استاندارد (به عنوان مثال، 0.1-0.25 مگاپاسکال). • عملکرد جداسازی: میزان نگهداری مواد استاندارد با وزن مولکولی خاص (مانند PEG، BSA) برای تعیین بریدگی وزن مولکولی.
• خصوصیات فیزیکی: ظاهر، ابعاد، ضخامت دیواره، مقاومت مکانیکی و مقاومت در برابر فشار.
کپسوله سازی ماژول: لوله های غشایی آزمایش شده برای تشکیل ماژول غشای لوله ای نهایی کپسوله می شوند. فرآیند کپسولاسیون شامل:
1. درزبندی انتهایی: درپوشهای انتهایی ذوب{1}}را به هر دو انتهای لوله غشایی حرارت دهید تا یک حفره بسته تشکیل شود.
2. بستهبندی: بارگذاری لولههای غشایی متعدد در محفظه مقاوم{1}}بر اساس الزامات طراحی، و نصب پورتهای ورودی/خروجی، اتصالات و سایر اجزاء.
3. بازرسی نهایی: انجام تست های هوابندی و فشار کلی بر روی ماژول محصور شده. پس از واجد شرایط بودن، می توان آن را به عنوان یک محصول استاندارد ذخیره کرد یا برای استفاده تحویل داد.